
Quem trabalha perto de máquinas pode confiar apenas no conserto rápido quando algo quebra? Na análise de Gianmarco Marchetti, bacharel em Engenharia Mecânica, a resposta passa por uma comparação simples entre dois modos de agir, o de esperar a falha aparecer e o de se antecipar a ela, porque cada um expõe as pessoas a riscos muito diferentes dentro de uma planta industrial ou da casa de máquinas de um hotel.
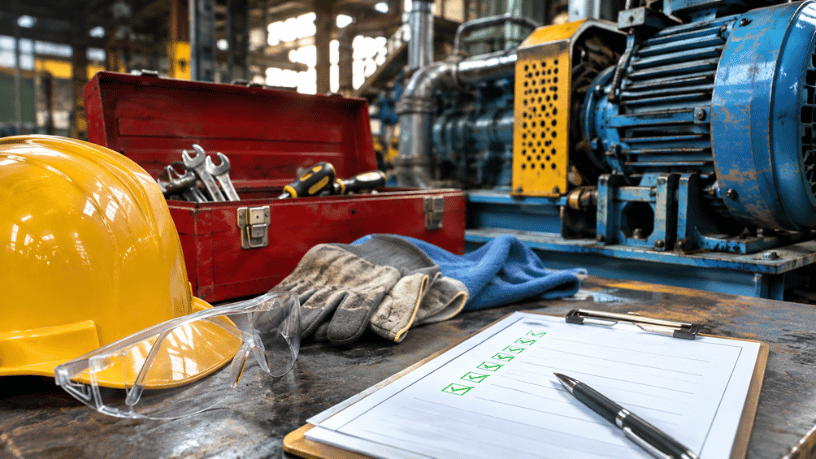
A manutenção corretiva é a que age depois da falha, quando o equipamento já parou ou já se comportou de forma anormal. A preventiva segue um calendário de revisões, trocas e ajustes, feito antes de qualquer defeito. A preditiva acompanha sinais da máquina, como vibração, temperatura e ruído, para decidir a hora de intervir. Em termos de segurança, a diferença está no momento em que o trabalhador entra em contato com o problema: na corretiva, ele costuma chegar com a máquina já em situação instável, e nas demais, com uma intervenção planejada.
O que a manutenção corretiva coloca em jogo?
Na corretiva, o risco vem da urgência. Em uma linha de produção parada, existe pressão para religar logo, e a pressa estimula atalhos, como mexer em uma peça sem bloquear a energia ou dispensar uma etapa de conferência. O bloqueio e a etiquetagem, procedimento que trava a fonte de energia e sinaliza que o equipamento está em intervenção, existem justamente para impedir que alguém acione a máquina durante o reparo.
De acordo com Gianmarco Marchetti, a falha inesperada também cria risco para quem não participa do conserto. Uma tubulação que se rompe, um rolamento que trava ou um acoplamento que se solta podem atingir operadores próximos, e a máquina em colapso raramente avisa com tempo. Não significa que a corretiva seja sempre errada: para itens baratos, sem risco e de fácil troca, esperar a falha pode ser uma escolha racional. O problema surge quando esse modelo é aplicado a componentes que sustentam carga, pressão, calor ou eletricidade.
Prevenir e prever: o que cada estratégia protege?
A preventiva reduz a surpresa, pois troca peças e verifica folgas em intervalos definidos. Ela tem um limite conhecido: o calendário não enxerga o estado real da máquina. Uma peça pode ser trocada cedo demais, sem necessidade, ou ainda quebrar antes da data marcada, se a carga de trabalho for maior do que a prevista. Mesmo assim, a intervenção programada permite preparar o local, separar ferramentas e escalar pessoas treinadas.
Conforme explica Gianmarco Marchetti, a preditiva acrescenta ao quadro uma leitura contínua do equipamento. Medir vibração e temperatura e compará-las ao histórico da própria máquina mostra desvios antes de virarem falha, e a parada deixa de ser emergência para virar tarefa agendada. Em fábricas, em oficinas e em casas de máquinas de grandes edificações, essa antecipação diminui o número de vezes em que alguém precisa agir sob pressão.
Ver o problema só depois que ele aconteceu costuma custar mais do que a conta imediata de peças e horas paradas. O custo raramente é apenas financeiro, porque inclui o risco humano, que não entra com facilidade na conta de uma planilha. Uma máquina que falha durante a operação expõe quem está por perto a partes em movimento, calor, pressão ou energia acumulada, e a parada improvisada ainda tende a empurrar o reparo para condições menos controladas, com pressa e improviso.
Como Gianmarco Marchetti analisa a escolha entre as estratégias?
Na prática, as três modalidades convivem. Em uma mesma operação, o extintor segue um roteiro preventivo, a bomba principal pode ser monitorada de forma preditiva e a lâmpada de um corredor é trocada quando queima. O mais útil é avaliar qual estratégia combina melhor com a gravidade da falha e com a probabilidade de ela machucar alguém, e não buscar uma modalidade que valha para todos os equipamentos.
Segundo Gianmarco Marchetti, o critério que organiza a decisão é a consequência: equipamentos cuja falha pode ferir pessoas, causar incêndio ou liberar energia de forma descontrolada merecem acompanhamento mais próximo. Os demais podem ter um tratamento mais enxuto. Tal raciocínio evita dois extremos, o de monitorar tudo, o que consome tempo e atenção, e o de monitorar quase nada.
A segurança também depende de registro. Um plano de manutenção que descreve o que foi feito, quando e por quem permite que o próximo turno entenda a condição real do equipamento. Sem esse histórico, cada intervenção recomeça do zero, e o conhecimento fica na memória de poucas pessoas. Procedimentos, treinamento e normas técnicas completam o conjunto, e as exigências formais podem variar conforme o setor e a época, o que pede conferência nas fontes oficiais.
Uma segurança que nasce antes da parada
Comparadas lado a lado, as estratégias mostram que a manutenção é uma forma de proteção, e não apenas de conservação. A corretiva protege quando é bem conduzida, mas só reage. A preventiva organiza o risco no tempo. A preditiva o reduz ao dar visibilidade ao que ainda não falhou. Nenhuma delas dispensa pessoas treinadas, ferramentas adequadas e a autoridade para parar o trabalho quando algo parece fora do normal.
No dia a dia de uma operação, a pergunta que vale repetir é simples: se este equipamento falhar agora, quem estará perto dele? A resposta orienta onde investir atenção, que inspeções fazer com mais frequência e que alertas merecem resposta imediata, sem depender de sorte para que o desgaste de uma peça não termine em acidente.